

Người mua mở hộp găng tay ANSI A5 và kiểm tra trong 5 phút. Ba cặp vượt qua; cái thứ tư cho biết lực cắt khoảng 1.700 gram. Bảng dữ liệu cho biết A5 - khoảng 2.200 g trở lên. Vậy là găng tay sai hay là do thử nghiệm?
Tại một nhà sản xuất thực hiện hoạt động nghiên cứu, phát triển và phòng thí nghiệm riêng, câu trả lời thường là không. Khả năng chống cắt là một phạm vi, không phải là một con số cố định và cách đáng tin cậy duy nhất để giữ lô sản xuất nằm trong phạm vi đó là kiểm soát sợi, vải dệt kim, lớp phủ và dây nhúng, sau đó xác minh găng tay thành phẩm bằng các thử nghiệm hiệu chỉnh trên mỗi lô - không phải một lần, ở giai đoạn lấy mẫu.
Sự khác biệt đó chính là điểm tạo nên sự khác biệt giữa hai nhà cung cấp đều in chữ "A5" trên hộp. Một người đã thử nghiệm một nguyên mẫu cách đây hai năm. Người còn lại biết tại sao con số lại di chuyển, nó có thể di chuyển bao xa trước khi lô hàng bị từ chối và phải điều chỉnh điều gì khi điều đó xảy ra. Đây là cách thử nghiệm thực sự hoạt động, dung sai tồn tại ở đâu và những điều cần hỏi trước khi bạn phê duyệt một thông số kỹ thuật.
Đánh giá thực tế về việc cắt và mài mòn
Hai phương pháp cắt thử chiếm ưu thế và chúng không thể thay thế cho nhau. ANSI/ISEA 105, tiêu chuẩn Hoa Kỳ, sử dụng tiêu chuẩn ASTM F2992 với lưỡi thẳng TDM-100 và báo cáo lực cần thiết để cắt xuyên qua mẫu theo gam, được sắp xếp thành các cấp độ từ A1 đến A9. EN 388:2016, tiêu chuẩn Châu Âu, vẫn giữ nguyên thử nghiệm coupe cũ hơn đối với vật liệu hiệu suất thấp hơn nhưng chuyển sang thử nghiệm lưỡi thẳng ISO 13997 đối với sợi hiệu suất cao, báo cáo các cấp độ từ A đến F, từ 2 N đến 30 N trở lên.
Bởi vì hình dạng cánh quạt và ứng dụng tải trọng khác nhau nên không thể chuyển đổi hai tỷ lệ này bằng một công thức. A5 nằm gần giống với EN cấp E trên nhiều cấu trúc aramid và HPPE, nhưng việc lập bản đồ thay đổi tùy theo hỗn hợp sợi, trọng lượng lớp lót và lớp phủ. Hãy coi bất kỳ bảng chuyển đổi nào là ước tính, không bao giờ là một xác nhận quyền sở hữu.
Trong phòng thí nghiệm, ba biến số thúc đẩy phần lớn mức chênh lệch:
- Sợi và thước đo. Cả lớp lót aramid 13 thước và lớp lót HPPE 18 thước đều có thể đạt tới A5 trong khi hoạt động hoàn toàn khác nhau khi cầm trên tay. Thước đo tốt hơn thường mua được sự khéo léo; lớp lót nặng hơn mua độ bền.
- Lớp phủ. Nitrile, latex và PU thay đổi độ bám, tuổi thọ mài mòn và hiệu suất ướt, do đó, thử nghiệm cắt phải được lặp lại trên găng tay được phủ chứ không chỉ trên lớp lót trần.
- Chuẩn bị mẫu vật. Một phiếu giảm giá phẳng được cắt từ lòng bàn tay không giống như một chiếc găng tay ba chiều. Đũng quần và các đầu ngón tay cái, nơi đường đan bị giãn và mỏng hơn, thường là những điểm yếu nhất - và là những nơi dễ bị cắt nhất khi thực hiện công việc thực tế.
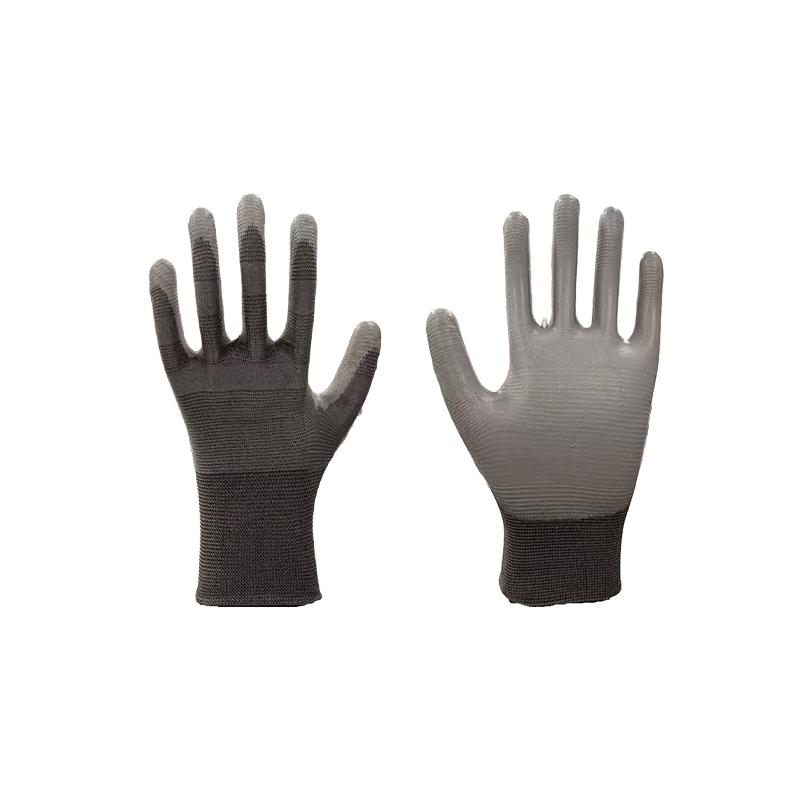
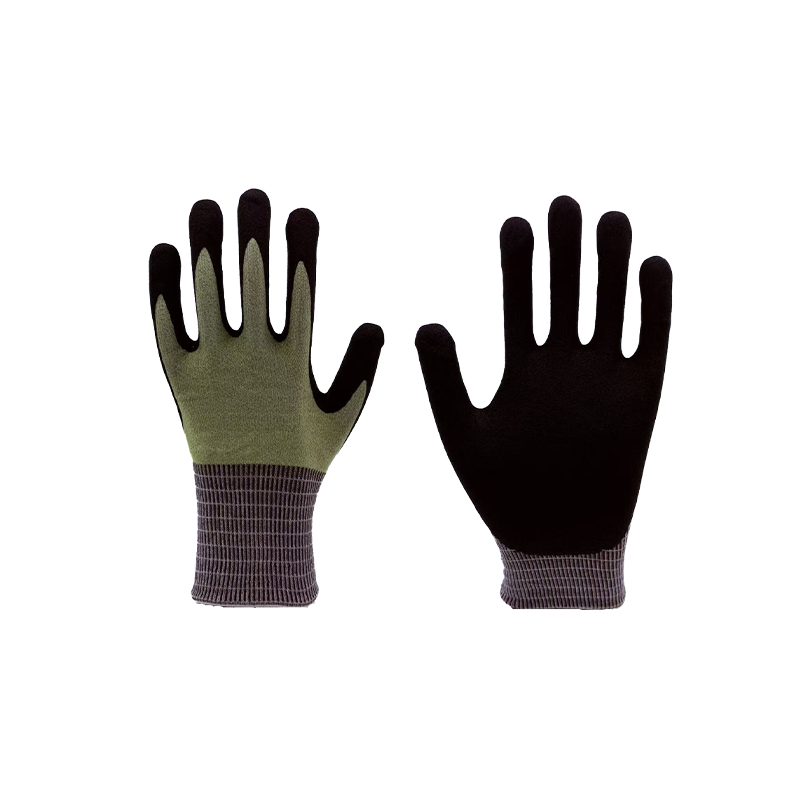 Găng tay chống cắt A5 màu xám 18 thước Xem lại găng tay chống cắt A5 màu xám 18 thước này khi so sánh các lựa chọn bảo vệ cơ học; các chi tiết hiển thị chỉ bao gồm nhận dạng sản phẩm và yêu cầu, không bao gồm thông số kỹ thuật đầy đủ. Xem sản phẩm →
Sự mài mòn, vết rách và vết thủng đều có trong cùng một báo cáo EN 388. Độ mài mòn được tính theo chu kỳ cho đến đột phá trên bánh xe Taber (cấp 1 đến 4, từ 100 đến 8.000 chu kỳ), độ rách được đo bằng newton và độ thủng tính bằng newton bằng cách sử dụng đầu dò tiêu chuẩn hóa. Bản thân chúng trông có vẻ nhỏ bé; họ cùng nhau quyết định xem một chiếc găng tay có thể tồn tại sau một ca hay một tuần.
Từ kết quả phòng thí nghiệm đến thông số sản xuất: Dung sai tồn tại ở đâu
Một nguyên mẫu được thông qua là sự khởi đầu của tác phẩm chứ không phải là sự kết thúc. Đầu ra thực sự của R&D là thông số kỹ thuật bằng văn bản mà dây chuyền sản xuất có thể nắm giữ: hỗn hợp xơ và số lượng sợi, thước kim, mật độ mũi may, trọng lượng lớp lót tính bằng gam trên mét vuông, độ sâu nhúng, độ chọn lớp phủ trên mỗi cặp, nhiệt độ và thời gian xử lý cũng như phạm vi độ dày lòng bàn tay.
Sau đó là phần mà người mua hiếm khi nhìn thấy - danh sách những thứ có thể thay đổi số lượng sau khi thông số kỹ thuật được ký:
- Sự thay đổi lô sợi. Hai nhà cung cấp đều có thể vận chuyển "HPPE" với độ bền khác nhau. Quá trình kiểm tra sắp tới với các mẫu sợi được giữ lại sẽ phát hiện được điều này trước khi nó đến kim.
- Độ mòn kim và mật độ mũi khâu. Đan hơi lỏng làm giảm số lượng đầu xơ trên một đơn vị diện tích và gây ra sự sụt giảm hiệu suất có thể đo lường được.
- Độ sâu nhúng và trọng lượng lớp phủ. Lớp nhúng nitrile sâu hơn giúp cải thiện khả năng chống mài mòn và độ bám nhưng lại tăng thêm trọng lượng, giảm độ khéo léo và thay đổi cách hoạt động của găng tay khi bị ướt.
- Chữa và độ ẩm. Lớp phủ chưa được xử lý vẫn dính; lớp lót quá khô sẽ trở nên giòn. Chỉ riêng độ ẩm bảo quản cũng có thể ảnh hưởng đáng kể đến kết quả cắt.
- Hình học găng tay. Chiều dài, chiều rộng lòng bàn tay và góc ngón tay cái là dung sai kích thước và chúng quyết định độ vừa vặn - yếu tố này quyết định thời gian thực sự đeo găng tay của một người, một biến số an toàn mà không có thử nghiệm trên băng ghế dự bị nào ghi nhận.
Đây là lý do tại sao các nhà máy có kỷ luật phải kiểm tra ba điểm: sợi đầu vào, mẫu đầu tiên từ dây chuyền và lô hoàn thiện trước khi vận chuyển. Điểm giữa là nơi hầu hết các vấn đề đều được giải quyết một cách dễ dàng; điểm cuối cùng là nơi họ không còn là vấn đề của khách hàng nữa.
Thử nghiệm hóa chất, nhiệt và tác động: Nửa chậm hơn của phòng thí nghiệm găng tay
Bảo vệ vết cắt thu hút sự chú ý, nhưng thử nghiệm hóa học và nhiệt mất nhiều thời gian hơn, chi phí cao hơn và tạo ra các tuyên bố thường bị hiểu sai.
Khả năng kháng hóa chất theo EN ISO 374-1 là về sự thẩm thấu chứ không phải sự bắn tung tóe. Một mẫu được gắn trong một tế bào, hóa chất thử thách được bôi lên một mặt và phòng thí nghiệm sẽ đo khoảng thời gian cho đến khi có thể phát hiện được hóa chất ở mặt kia. Loại A yêu cầu hiệu suất chống lại ít nhất 6 loại hóa chất có thời gian xuyên qua từ 30 phút trở lên; Loại B cần ba; Loại C, một. Một thử nghiệm phân hủy riêng biệt sẽ kiểm tra xem vật liệu có thay đổi về mặt vật lý sau khi tiếp xúc hay không.
Hai cảnh báo thực tế được áp dụng. Độ thẩm thấu được đo ở nhiệt độ được kiểm soát, thường ở khoảng 22 đến 23 độ C và thời gian thấm giảm xuống khi nhiệt độ tăng. Và hỗn hợp dung môi không giống với các thành phần riêng lẻ của nó, do đó, xếp hạng Loại A đối với sáu hóa chất được nêu tên không tự động bao gồm hỗn hợp mà quy trình của bạn sử dụng.
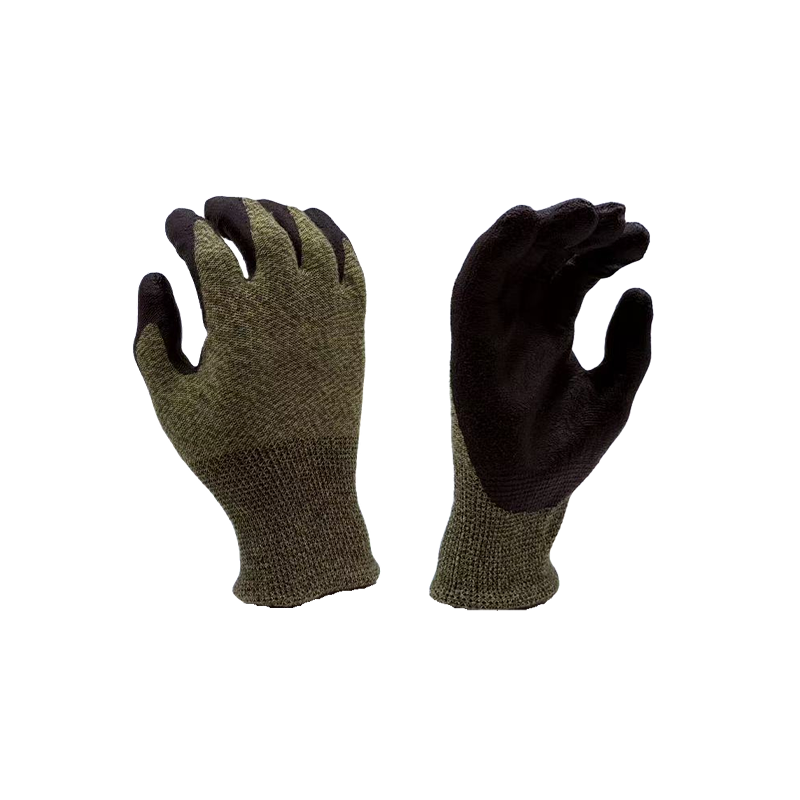 Loại găng tay bảo hộ hóa chất loại A Khám phá găng tay bảo vệ hóa chất Loại A, bao gồm kết cấu cao su tổng hợp aramid 13 thước và PU gốc nước, dành cho các nhiệm vụ sản xuất hóa chất, hóa dầu và phòng thí nghiệm. Xem sản phẩm →
Thử nghiệm nhiệt theo EN 407 cho thấy có tới sáu đặc tính riêng biệt, bao gồm thời gian cháy sau, nhiệt tiếp xúc ở 100, 250, 350 và 500 độ C, nhiệt đối lưu, nhiệt bức xạ và bắn tung tóe kim loại nóng chảy. Một chiếc găng tay hiếm khi mạnh mẽ trên cả sáu chiếc. Thử nghiệm tác động theo ANSI/ISEA 138 phân loại khả năng bảo vệ mặt lưng thành ba cấp độ dựa trên lực truyền đỉnh được đo ở các khớp ngón tay và ngón tay, nghĩa là hình dạng của miếng đệm cũng quan trọng như độ dày của miếng đệm.
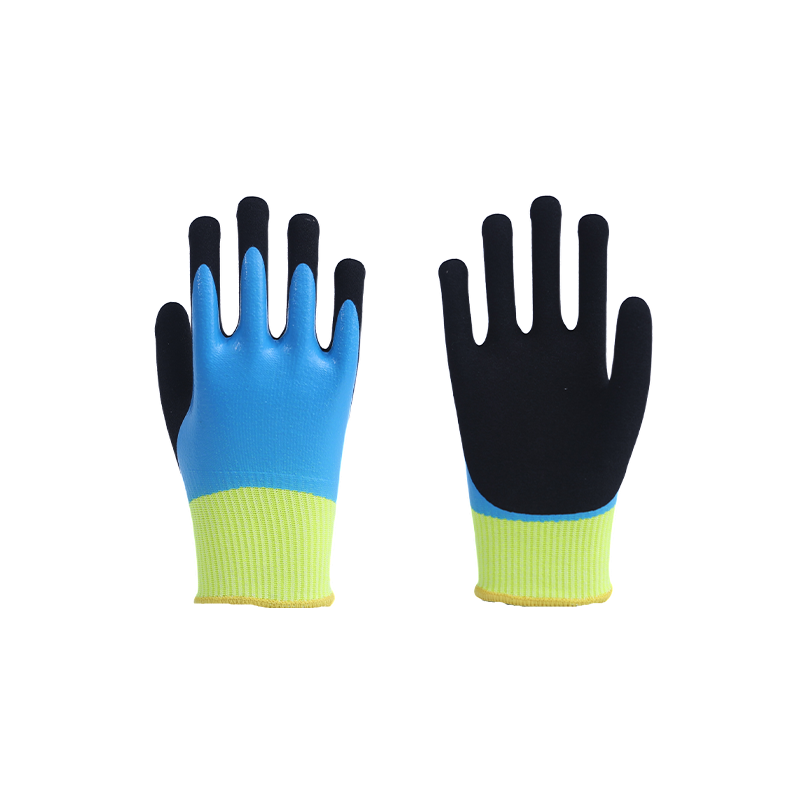
 Găng tay bảo vệ nhiệt chống cháy và chống cắt Xem lại chiếc găng tay chống cháy và chống cắt này trong các lựa chọn bảo vệ nhiệt; Thông số kỹ thuật chi tiết EN 407 và khả năng chống cắt không được hiển thị. Xem sản phẩm →
Kiểm tra găng tay, tiêu chuẩn và điều gì làm thay đổi con số
Khi bạn so sánh hai bảng dữ liệu, hãy so sánh phương pháp cũng như kết quả. Bảng bên dưới liệt kê các thử nghiệm xuất hiện thường xuyên nhất trên bảng dữ liệu bảo vệ tay và các biến số âm thầm thay đổi kết quả.
| kiểm tra | Tiêu chuẩn tham khảo | Những gì được báo cáo | Điều gì thường làm thay đổi kết quả |
|---|---|---|---|
| Khả năng chống cắt | ASTM F2992 (TDM-100) và ISO 13997 | Lực tính bằng gam (A1 đến A9) hoặc tính bằng newton (A đến F) | Độ mòn của lưỡi dao, độ căng của mẫu, lô sợi, độ ẩm trong mẫu |
| Sự mài mòn, rách, thủng | EN 388:2016 | Chu kỳ đột phá, lực xé, lực đâm | Độ dày lớp phủ, độ nhám bánh xe, chuẩn bị phiếu giảm giá |
| Thẩm thấu hóa học | EN ISO 374-1 | Thời gian đột phá cho mỗi hóa chất Loại A, B hoặc C | Nhiệt độ, hỗn hợp, độ dày mẫu và vị trí |
| Nhiệt và ngọn lửa | EN 407 | Thời gian cháy, nhiệt tiếp xúc tính bằng độ C, khả năng chống văng | Trọng lượng vải, độ ẩm, chu kỳ giặt |
| tác động | ANSI/ISEA 138 | Lực truyền đỉnh, cấp 1 đến cấp 3 | Hình học của miếng đệm, đốt ngón tay nào bị tác động, nhiệt độ |
| QC trực quan và chiều | Lấy mẫu ISO 2859-1 | Tỷ lệ khuyết tật, chiều dài, độ dày lòng bàn tay | Kế hoạch lấy mẫu, thước đo, người đo |
Những điều cần hỏi trước khi bạn phê duyệt thông số kỹ thuật của găng tay
Một danh sách ngắn các câu hỏi sẽ cho bạn biết trong vòng một email liệu hoạt động R&D của nhà cung cấp có thật hay không:
- Mức báo cáo được đo trên găng tay đã hoàn thiện, có tráng phủ hay trên lớp lót trần?
- Phòng thí nghiệm nội bộ hoặc bên thứ ba, và phòng thí nghiệm nào? Thử nghiệm nội bộ cho phép lặp lại nhanh chóng; một người ngoài được công nhận xác nhận nó một cách độc lập. Các nhà sản xuất mạnh sử dụng cả hai.
- Có bao nhiêu mẫu, từ bao nhiêu lô sản xuất và được xét nghiệm vào ngày nào?
- Bạn có thể xem hồ sơ hiệu chuẩn - số lượng lưỡi cắt trên máy thử cắt, ngày hiệu chuẩn cảm biến tải trọng, điều hòa mẫu trước khi thử nghiệm không?
- Các mẫu được giữ lại có được lưu giữ theo số lô không và trong bao lâu?
- Những cuộc kiểm tra lại nào được kích hoạt khi có sự thay đổi: nhà cung cấp sợi mới, thước kim mới, dây chuyền nhúng mới, hồ sơ xử lý mới?
- Mức độ chấp nhận nào được áp dụng cho các khiếm khuyết về kích thước và hình ảnh và ai ký vào báo cáo trước khi giao hàng?
Nếu bạn vẫn đang xác định thông số kỹ thuật, hướng dẫn này về chọn găng tay chống cắt xem xét các cấp độ phù hợp với nhiệm vụ một cách chi tiết hơn.
Câu hỏi thường gặp
Một chiếc găng tay có thể mang cả mức cắt ANSI và mức cắt EN không?
Có, và nhiều lớp lót hiệu suất cao cũng vậy - nhưng chúng là kết quả riêng biệt từ các phương pháp riêng biệt. Hãy hỏi mỗi số thuộc tiêu chuẩn nào trước khi bạn so sánh nó với một sản phẩm khác.
Mức cắt cao hơn có luôn tốt hơn không?
Không. Mức độ cao hơn thường có nghĩa là lớp lót nặng hơn, lớp phủ dày hơn và độ khéo léo kém hơn, và độ khéo léo sẽ quyết định xem găng tay có được đeo hay không. Khả năng chống cắt cũng không nói lên điều gì về sự đâm thủng, thấm hóa chất hoặc nhiệt.
Bao lâu thì lô sản xuất phải được kiểm tra lại?
Đối với các yêu cầu về hóa chất và nhiệt, tính theo lô là mức cơ bản an toàn. Đối với cắt, mỗi lô hoặc mỗi lô xác định là phổ biến, cộng với việc kiểm tra lại bất cứ khi nào cài đặt sợi, thước đo, lớp phủ hoặc xử lý thay đổi.
Tại sao hai chiếc găng tay có nhãn A5 giống nhau lại có cảm giác khác nhau đến vậy?
Bởi vì nhãn mô tả một thuộc tính được đo. Trọng lượng lớp lót, thước đo, vật liệu phủ, độ sâu nhúng và kích thước đều khác nhau một cách độc lập - và đó là những gì người vận hành cảm nhận được sau bốn giờ đeo.
Nơi thử nghiệm phù hợp trên sàn nhà máy
Phòng thí nghiệm chỉ hữu ích nếu nó nằm cạnh dây chuyền sản xuất. Nhà sản xuất đằng sau cơ sở này đã sản xuất đồ bảo vệ tay ở Như Cao, Giang Tô từ năm 2010 và hoạt động như một tổ chức nghiên cứu, sản xuất, kiểm tra chất lượng và hậu mãi tích hợp từ năm 2013, trên cơ sở rộng 10.000 mét vuông bao gồm 4.500 mét vuông không gian sản xuất và một phòng thí nghiệm nội bộ. Phạm vi trải dài từ khả năng bảo vệ cắt ANSI A2 đến A8 thông qua găng tay nhúng, cơ khí, nhiệt và hóa học, cùng với bảo vệ tay áo và cánh tay, do đó có thể đáp ứng thông số kỹ thuật từ một nguồn thay vì được lắp ráp từ nhiều nguồn.
Địa điểm này nằm ở đồng bằng sông Dương Tử gần Thượng Hải, giúp rút ngắn thời gian vận chuyển mẫu và chu kỳ xác minh của bên thứ ba. Nếu bạn muốn biết mức độ cắt cụ thể, yêu cầu về lớp phủ hoặc hóa chất có thể được đáp ứng như thế nào, yêu cầu báo giá với chi tiết đơn đăng ký của bạn và các tiêu chuẩn bạn cần đáp ứng.