

Lấy một phôi thép mới cắt ra khỏi chồng và vấn đề sẽ xuất hiện trong vòng hai giây. Một gờ ở mép dưới bắt lấy chiếc găng tay, lòng bàn tay trượt trên một lớp màng dầu và bàn tay bị xoắn lại. Sự kết hợp giữa cạnh sắc, độ bám yếu và độ vừa vặn lỏng lẻo là nguyên nhân khiến các nhà chế tạo phải đến phòng sơ cứu chứ không phải bản thân cạnh sắc.
Câu trả lời ngắn gọn đầu tiên: đối với hầu hết các công việc chế tạo kim loại, hãy tiêu chuẩn hóa khả năng bảo vệ cắt ANSI A4 đến A6 bằng lớp phủ lòng bàn tay nitrile hoặc PU, vừa khít và vòng bít bao phủ cổ tay. A2 và A3 là đủ cho bàn kiểm tra và cụm đèn. A7 và A8 thuộc về xử lý phế liệu và công việc cắt nặng, trong đó các bàn tay chạm vào các cạnh thô trong suốt chiều dài dịch chuyển. Mua một cấp cho toàn bộ cây là sai lầm phổ biến nhất và tốn kém nhất trong việc bảo vệ tay.
Nơi thực sự xảy ra vết cắt trong chế tạo kim loại
Thông số kỹ thuật của găng tay thường được viết từ một danh mục. Chúng giữ vững tốt hơn khi chúng được viết từ sàn nhà. Trong công việc làm kim loại tấm, thương tích tập trung ở ba thời điểm: kéo phôi ra khỏi chồng, đỡ một bộ phận bị trượt và thò tay vào thùng rác. Mỗi loại yêu cầu sự cân bằng khác nhau về mức độ cắt, độ bám và độ che phủ.
| Nhiệm vụ | Mối nguy hiểm chính | Mức cắt bắt đầu | Thường bị bỏ qua |
|---|---|---|---|
| Xử lý tờ và trống | Các cạnh bị mài mòn, đầu cuộn sắc nét | A4 đến A5 | Bám trên tấm dầu, che phủ cổ tay |
| Deburring và mài | Tiếp xúc mài mòn, phạt nóng | A3 đến A5 | Đánh giá mài mòn, khả năng chịu nhiệt |
| Nhấn phanh và cắt công việc | Tiếp xúc cạnh đột ngột, véo | A5 đến A6 | Bảo vệ tác động phía sau tay |
| Các vết cắt và thùng đựng phế liệu | Các cạnh lởm chởm, không thể đoán trước | A6 đến A8 | Chống đâm thủng, che phủ cẳng tay |
| Kiểm tra và lắp ráp đèn | Tiếp xúc cạnh nhỏ | A2 đến A3 | Khéo léo, vừa vặn, nhạy cảm khi chạm |
Hai trong số những hàng đó chiếm phần lớn chi phí. Lên một cấp độ trên băng ghế kiểm tra không mua được gì và tốn kém sự khéo léo. Việc duy trì mức quá thấp trong việc xử lý phế liệu là nguyên nhân dẫn đến các yêu cầu bồi thường.
Đọc các mức cắt ANSI mà không cần mua quá nhiều
Tỷ lệ ANSI/ISEA 105 cắt điện trở từ A1 xuống A9 bằng thử nghiệm ISO 13997, trong đó một lưỡi dao tròn di chuyển qua mẫu dưới tải trọng tăng dần cho đến khi nó cắt xuyên qua. Kết quả được ghi bằng lực gram: A4 khoảng 1.500 g, A5 khoảng 2.200 g, A6 khoảng 3.000 g, A7 khoảng 4.000 g và A8 gần 5.000 g. EN 388:2016 thể hiện cùng một kết quả ISO 13997 theo cách khác, sử dụng các chữ cái từ A đến F, do đó, cấp độ EN 388 D gần với ANSI A5.
Điều quan trọng trên sàn chế tạo là phương pháp thử nghiệm, không chỉ là con số. Xếp hạng được xây dựng dựa trên bài kiểm tra chiếc coupe cũ hơn có thể trông ấn tượng trên thép cứng, bị mài mòn và sau đó không thể sử dụng được do lưỡi coupe bị cùn khi di chuyển. Một lưỡi dao cùn sẽ tạo ra lớp lót mềm hơn. Phương pháp TDM giữ cho tính tiên tiến nhất quán, đó là lý do tại sao các nhà quản lý an toàn trong ngành kim loại nên yêu cầu số liệu ISO 13997 trên bảng thông số kỹ thuật thay vì chấp nhận mức tiêu đề.
- A2 đến A3: kiểm tra, đóng gói (25%)
- A4: xử lý bảng chung (30%)
- A5 đến A6: công việc cắt, ép (30%)
- A7 trở lên: xử lý phế liệu (15%)
Minh họa phân chia các cấp độ cắt trong một phân xưởng chế tạo hỗn hợp, dựa trên các nhóm nhiệm vụ điển hình.
Lớp lót HPPE 13 thước được xếp hạng ở ANSI A5 là phù hợp cho hầu hết các sàn chế tạo: đủ khả năng chống cắt cho các cạnh bị cắt và mài mòn, đủ mỏng để người vận hành để nó trên đó thay vì kéo nó ra giữa các công việc.
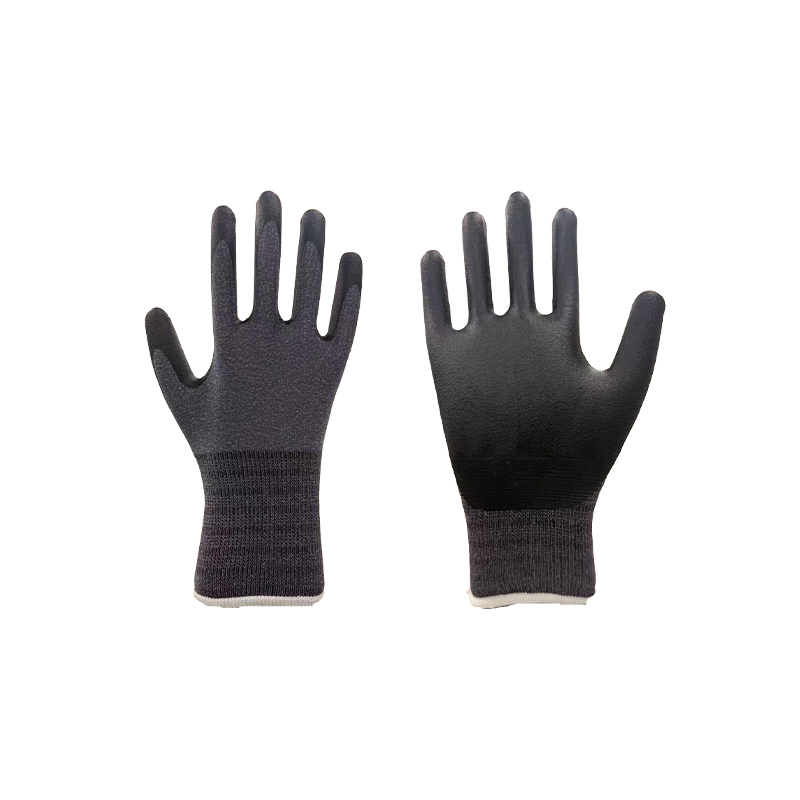
 Găng tay an toàn chống cắt 13 thước ANSI A5 màu xám Lớp lót HPPE 13 khổ được xếp hạng ANSI A5 cho các nhiệm vụ chế tạo; kết cấu mỏng của nó có thể phù hợp với các cạnh bị cắt và mài mòn ở những nơi công nhân đeo găng tay. Xem sản phẩm →
Các sợi đằng sau xếp hạng cắt
Con số trên hộp xuất phát từ sợi lót và cách dệt kim. Bốn cấu trúc bao gồm hầu hết mọi thứ được sử dụng trong đồ kim loại và mỗi cấu trúc có một sự đánh đổi hiển thị trên sàn thay vì trên bảng thông số kỹ thuật.
Phạm vi cắt ANSI điển hình đạt được nhờ kết cấu lớp lót thông thường; hiệu suất thực tế phụ thuộc vào thước đo, tỷ lệ pha trộn và mật độ đan.
Polyetylen hiệu suất cao được pha trộn với sợi thủy tinh là con đường phổ biến nhất từ A4 đến A6. Nó nhẹ, linh hoạt và giữ được độ bền khi khô. Para-aramid mang lại khả năng chịu nhiệt và chống cháy, phù hợp với việc hỗ trợ hàn và xử lý bộ phận nóng, nhưng nó mang lại khả năng chống cắt ít hơn trên một đơn vị trọng lượng, vì vậy nó thường được pha trộn thay vì sử dụng một mình. Lõi dây thép đẩy xếp hạng lên A7 và A8 và tiếp tục hoạt động khi lớp lót bị ướt hoặc dính dầu, làm giảm trọng lượng, độ cứng và quy trình đeo chậm hơn.
Máy đo cũng thay đổi kết quả. Lớp lót 18 thước mỏng hơn, mát hơn và khéo léo hơn lớp lót 13 thước, nhưng sợi mịn hơn đặt ít sợi chống cắt hơn vào mỗi cm vuông, do đó, cùng một hỗn hợp thường có tỷ lệ thấp hơn một cấp ở cỡ 18. Nếu thông số kỹ thuật chuyển từ thước đo 13 sang thước đo 18 để thoải mái thì mức cắt phải được kiểm tra lại thay vì giả định.
Lớp phủ, độ bám và độ mài mòn
Khả năng chống cắt giữ cho mép không bị dính vào da. Độ bám quyết định xem găng tay có giữ bộ phận đó hay xoay trên nó hay không. Lớp phủ lòng bàn tay thực hiện công việc đó và chúng cũng chịu phần lớn sự mài mòn.
| Lớp phủ | Bám chặt vào các bộ phận có dầu | Chống mài mòn | Tính linh hoạt | Nó phù hợp ở đâu |
|---|---|---|---|---|
| PU | Khá đến tốt | Tốt | Tuyệt vời | Các bộ phận khô đến ít dầu, xử lý tốt |
| nitrile | Rất tốt | Rất tốt | Tốt | Tấm dầu, chế tạo chung |
| mủ cao su | Dầu khá tốt, tốt khi ướt | Tốt | Rất tốt | Các bộ phận khô và các công việc ướt hỗn hợp |
| đan không tráng | Nghèo | Thấp | Tốt nhất | Bàn kiểm tra, công việc ít dầu |
Độ mài mòn được phân loại riêng biệt với khả năng chống cắt, theo thang điểm từ 1 đến 6, do đó, găng tay có thể có mức độ cắt mạnh và vẫn mòn qua lòng bàn tay sau một tuần mài mòn. Bất cứ khi nào việc mài, mài bavia hoặc xử lý vật đúc thô là một phần của công việc, hãy kiểm tra mức mài mòn bên cạnh mức cắt thay vì cho rằng cả hai chuyển động cùng nhau.
Khi tiếp xúc mài mòn và các cạnh sắc bén tiếp xúc với nhau, lòng bàn tay được ngâm hoàn toàn và đế được gia cố sẽ tăng tuổi thọ cho găng tay mà không cần thay lớp lót.
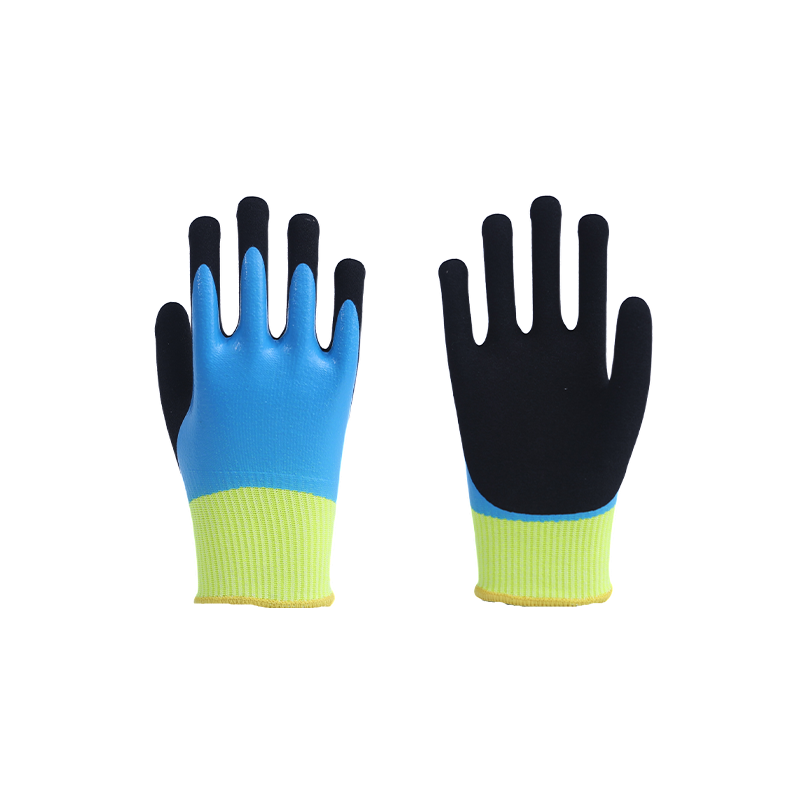
 Găng tay làm việc chống mài mòn ngâm hoàn toàn Để tiếp xúc mài mòn dọc theo các cạnh sắc, lòng bàn tay được ngâm hoàn toàn và đế được gia cố được cung cấp để kéo dài tuổi thọ găng tay trước khi đặt hàng số lượng lớn. Xem sản phẩm →
Các vật liệu nhúng không thể thay thế cho nhau trong một dòng sản phẩm và việc lựa chọn nitrile, latex hoặc PU sẽ ảnh hưởng đến độ bám ướt, độ mềm và chi phí theo những cách khác nhau. Việc xem xét kỹ hơn cách hoạt động của mỗi lần nhúng sẽ đáng để bạn dành thời gian đọc trước khi ký đơn đặt hàng số lượng lớn.
So sánh các tùy chọn nhúng nitrile, latex và PU trước khi bạn đặt hàng số lượng lớn .
Các mối nguy hiểm về tác động và nghiền nát xung quanh máy ép và máy cắt
Khả năng chống cắt không nói lên điều gì về tác động. Một bộ phận có thể đẩy lùi phanh ép, một bộ phận cắt có thể tiếp đất trên các khớp ngón tay và một thanh ram có thể đóng lại trên các ngón tay. Bảo vệ bằng tay là câu trả lời và nó được phân loại riêng. ANSI/ISEA 138 xếp loại găng tay chống va đập từ cấp 1 đến cấp 3 theo lực cực đại truyền qua vùng đốt ngón tay, với cấp 3 là mức bảo vệ cao nhất ở khoảng dưới 4 kN, so với dưới 9 kN đối với cấp 1.
Việc kết hợp lớp lót chống cắt với TPR đúc ở mu bàn tay sẽ loại bỏ cả hai rủi ro trong một chiếc găng tay, điều này quan trọng ở các trạm phanh ép và cắt nơi người vận hành sẽ không thay găng tay giữa các nhiệm vụ.
 Găng tay an toàn giảm sốc TPR chống cắt A6 Kết hợp lớp lót chống cắt A6 với lớp bảo vệ mu bàn tay TPR đúc sẵn, phù hợp với các trạm có nguy cơ va chạm nơi người vận hành chỉ đeo một cặp. Xem sản phẩm →
Lớp đệm tác động làm giảm tính linh hoạt và tăng thêm độ ấm, do đó, nó thuộc về các trạm nơi tác động là mối nguy hiểm thực sự thay vì trên mọi cặp trong nhà máy.
Độ vừa vặn, kích thước và chiều dài vòng bít Quyết định liệu xếp hạng có được sử dụng hay không
Một chiếc găng tay có mức cắt phù hợp nhưng không vừa vặn sẽ không bảo vệ được ai vì nó sẽ bị bong ra.
- Găng tay lỏng lẻo vướng vào các gờ và bị tuột ra khỏi tay; găng tay chật gây mỏi và bị đứt ở cổ tay khi kết thúc ca làm việc.
- Cổ tay đan giúp duy trì sự khéo léo khi làm việc trên ghế. Vòng bít dài hơn, khoảng 35 cm, phù hợp với việc tiếp xúc sâu với dầu hoặc hóa chất và bảo vệ cẳng tay.
- Viền vòng bít là một điểm dễ bắt gặp. Một đường gờ làm vướng vào viền sẽ xoay toàn bộ chiếc găng tay và để lộ lòng bàn tay.
- Lớp phủ bị mòn là dấu hiệu đầu tiên của việc thay thế. Sau khi lớp phủ trong lòng bàn tay bị mòn, hiệu suất cắt giảm nhanh chóng giống như lớp lót.
- Vấn đề tích tụ nhiệt vào mùa hè. Luân phiên hai đôi cho mỗi người vận hành trong mỗi ca giúp lớp lót luôn khô ráo và sử dụng găng tay.
- Nếu công nhân tháo găng tay để nhặt một chiếc dây buộc nhỏ thì đó là độ vừa vặn hoặc độ khéo léo chứ không phải do người công nhân.
Danh sách kiểm tra mua sắm dành cho người quản lý an toàn
- Ánh xạ từng nhiệm vụ tới mối nguy hiểm thực sự của nó: loại cạnh, dầu, nhiệt, va đập, tiếp xúc hóa học.
- Đặt mức cắt giảm cho mỗi nhóm nhiệm vụ thay vì một mức cho toàn bộ nhà máy.
- Yêu cầu kết quả ISO 13997 hoặc TDM bằng lực gram hoặc newton, không chỉ chữ cái hoặc số.
- Kiểm tra xếp hạng mài mòn và độ bám cùng với xếp hạng cắt.
- Đặt hàng hai kích cỡ cho mỗi nhóm và chạy thử sàn trong hai tuần trước khi mua số lượng lớn.
- Xác nhận chiều dài vòng bít và lớp phủ cho các trạm tiếp xúc với dầu, ướt hoặc hóa chất.
- So sánh tần suất thay thế và thời gian thực hiện, không chỉ đơn giá trên một tá.
- Hãy hỏi về kích cỡ, nhãn hiệu và cách đóng gói tùy chỉnh nếu bạn dự định chuẩn hóa trên khắp các cơ sở.
Hầu hết các vấn đề về đặc tính kỹ thuật đều rẻ hơn để khắc phục trước khi chiếc container đầu tiên được vận chuyển so với sau đó. Nếu danh sách nhiệm vụ của bạn bao gồm sự kết hợp của các cạnh sắc, tấm dầu và các trạm tác động, thì trước tiên bạn nên kiểm tra thông số kỹ thuật với các mẫu thực. Gửi danh sách nhiệm vụ của bạn và yêu cầu báo giá do đó, mức độ cắt, lớp phủ và độ dài vòng bít có thể phù hợp với các trạm bạn thực sự chạy.
Câu hỏi thường gặp
Găng tay A5 có đủ để bấm phanh không?
Thông thường đối với rủi ro cắt giảm, nhưng không phải lúc nào cũng đối với rủi ro tác động. Trạm phanh ép thường cần mức cắt A5 hoặc A6 kết hợp với bảo vệ chống va đập ANSI/ISEA 138 ở mu bàn tay.
Găng tay chống cắt có ngăn được vết thủng không?
Không, khả năng chống đâm thủng được kiểm tra riêng. Lớp lót chống lại lưỡi dao trượt vẫn có thể để lại một vết cắt mỏng, lởm chởm xuyên qua. Đối với thùng đựng phế liệu, hãy kiểm tra hiệu suất đâm thủng cũng như mức độ cắt.
Một loại găng tay có thể bao phủ toàn bộ xưởng sản xuất không?
Nó có thể được chỉ định theo cách đó, nhưng cái giá phải trả là sự khéo léo khi thực hiện các công việc nhẹ và bảo vệ những công việc nặng. Hai hoặc ba cấp độ bao gồm kiểm tra, xử lý chung và công việc phế liệu thường sẽ rẻ hơn về tổng thể.
Bao lâu nên thay găng tay chống cắt?
Khi lớp phủ trong lòng bàn tay bị mòn, khi lớp lót bị vón cục hoặc bị kẹt, hoặc sau khi tiếp xúc với hóa chất làm đứt sợi. Hiệu suất cắt giảm khi bị mài mòn, vì vậy một chiếc A5 bị mòn không phải là một chiếc A5.
Điều chỉnh mức độ cắt phù hợp với từng trạm, kiểm tra độ bám và độ mài mòn bên cạnh nó, đồng thời xác nhận sự phù hợp trên một ca thực tế bao gồm hầu hết mọi chế độ hỏng hóc trong chế tạo kim loại. Bắt đầu với mối nguy hiểm, sau đó chọn găng tay, thay vì làm ngược lại.