

Khi một lô găng tay chống cắt bị hỏng trên dây chuyền sản xuất của khách hàng, chi phí hiếm khi chỉ giới hạn ở lượng hàng tồn kho bị từ chối. Mất thời gian sản xuất, lỗ hổng tuân thủ an toàn và gánh nặng tìm nguồn cung ứng lại tăng lên nhanh chóng. Từ công việc của chúng tôi với tư cách là nhà sản xuất găng tay bảo hộ vận hành nhà máy riêng của chúng tôi ở Như Cao, Giang Tô, nguyên nhân sâu xa của hầu hết các thất bại trong giao hàng không phải là thiết kế găng tay bị lỗi mà là do thiếu liên kết giữa mẫu được chứng nhận và lô hàng số lượng lớn. Một cuộc kiểm tra nhà máy sản xuất găng tay chống cắt có kỷ luật và hệ thống kiểm soát chất lượng hoạt động tồn tại để thu hẹp khoảng cách đó. Kết luận rất đơn giản: kiểm tra nhà máy để đảm bảo tính nhất quán chứ không phải chỉ để lấy một mẫu ấn tượng.
Tại sao Kiểm toán Nhà máy lại có ý nghĩa hơn một cuộc kiểm tra trong phòng thí nghiệm
Các tiêu chuẩn như ANSI/ISEA 105 và EN 388 mô tả những gì găng tay có thể làm trong điều kiện phòng thí nghiệm. Họ không đảm bảo rằng hàng nghìn cặp tiếp theo sẽ hành xử giống như vậy. Cuộc kiểm tra nhà máy trả lời một câu hỏi khác: liệu nhà sản xuất này có thể lặp lại hiệu suất đã được chứng nhận ở số lượng lớn không?
Quá trình kiểm tra có cấu trúc sẽ xem xét các thủ tục được lập thành văn bản, hồ sơ hiệu chuẩn máy và các điểm kiểm tra đã xác định. Nó cũng tiết lộ cách nhà máy phản ứng khi có điều gì đó không đúng thông số kỹ thuật. Ví dụ, một cơ sở cân găng tay trong quá trình đan sẽ phát hiện độ lệch của sợi trước khi nó ảnh hưởng đến thành phẩm. Một cơ sở chỉ kiểm tra cuối cùng sẽ phát hiện ra các vấn đề sau khi đã sử dụng hết vật chất và nhân công.
Trong một nhà máy được quản lý tốt, các vấn đề về chất lượng sẽ được phát hiện sớm. Biểu đồ bên dưới thể hiện sự phân bổ điển hình về các khuyết tật ảnh hưởng đến găng tay thành phẩm lần đầu tiên được phát hiện trong toàn bộ quy trình sản xuất.
Tỷ lệ các khuyết tật của găng tay chống cắt được phát hiện lần đầu tiên ở mỗi giai đoạn kiểm tra (mẫu minh họa).
Các lĩnh vực chính cần thực hiện Kiểm tra nhà máy găng tay chống cắt
Một cuộc kiểm tra hiệu quả sẽ theo dõi chuỗi giá trị từ sợi đến thùng carton đóng gói. Người mua nên sắp xếp chuyến thăm xung quanh bốn lĩnh vực cốt lõi: nguyên liệu đầu vào, đan, nhúng hoặc phủ và kiểm tra lần cuối. Mỗi khu vực có tiêu chí chấp nhận riêng và các phương thức sai lỗi riêng.
| Khu vực kiểm toán | Điểm xác minh | Tác động sản xuất |
|---|---|---|
| Đang đến material | Loại sợi và chất phủ, hồ sơ lô hợp chất phủ, giấy chứng nhận nhà cung cấp | Thay đổi sợi thay đổi hiệu suất cắt giảm ngay cả khi nhãn vẫn giữ nguyên |
| Đan process | Máy đo, mật độ mũi khâu, khoảng thời gian lấy mẫu trọng lượng găng tay | Độ lệch lực căng nhỏ ảnh hưởng đến tính toàn vẹn của găng tay liền mạch và điểm cắt cuối cùng |
| Nhúng hoặc phủ | Độ nhớt của bùn, thời gian dừng, đặc tính nhiệt độ lò, thời gian xử lý | Lớp phủ thickness and adhesion drive grip, abrasion, and measured cut performance |
| Chung kết inspection | Lấy mẫu kháng cắt, kiểm tra kích thước, kiểm tra trực quan và ghi nhãn | Xác nhận hành vi của lô trước khi đóng gói và vận chuyển |
Báo cáo kiểm tra phải ghi lại những gì được quan sát ở mỗi cổng chứ không chỉ liệu nhà máy có sổ tay chất lượng hay không. Thử nghiệm thực tế rất đơn giản: liệu người vận hành ở mỗi trạm có thể mô tả các tiêu chí chấp nhận mà không cần đọc áp phích treo tường không?
Tiêu chuẩn kháng cự cắt giảm: Kiểm toán nên xác nhận điều gì
Khả năng chống cắt không phải là một con số. Người mua ở Bắc Mỹ dựa vào ANSI/ISEA 105, xếp hạng hiệu suất từ A1 đến A9. Người mua ở Châu Âu sử dụng EN 388, báo cáo thang số từ cấp 1 đến 5. Hai hệ thống sử dụng các nguyên tắc thử nghiệm khác nhau, do đó, một chiếc găng tay hoạt động tốt theo tiêu chuẩn này có thể hoạt động khác nhau theo tiêu chuẩn kia. Cuộc kiểm tra phải xác nhận nhà máy được chứng nhận theo tiêu chuẩn nào và liệu báo cáo thử nghiệm có bao gồm dây chuyền sản xuất hiện tại hay không.
| Khía cạnh | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Thang đo mức cắt | A1 đến A9 | Cấp 1 đến 5 |
| Nguyên tắc kiểm tra | Tomodynamometer, đo gam lực cắt | Thử nghiệm đảo chính, đo chỉ số cắt so với lưỡi dao đang quay |
| Đặc điểm kỹ thuật công nghiệp phổ biến | A4 đến A6 để xử lý kim loại và kính | Cấp độ 3 đến 5 để so sánh mức độ tiếp xúc |
| Báo cáo phạm vi bảo hiểm | Lòng bàn tay và đôi khi đầy đủ găng tay | Nhiều mẫu từ các khu vực găng tay khác nhau |
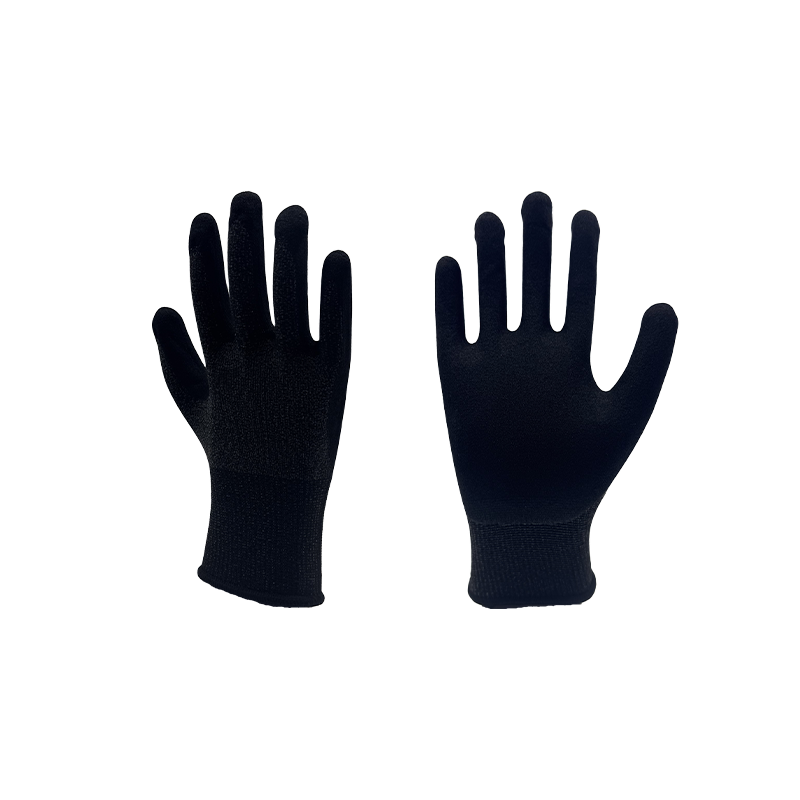
Khi thông số kỹ thuật yêu cầu khả năng chống cắt A5, nhà máy phải có thể hiển thị các báo cáo thử nghiệm từ cùng dây chuyền sản xuất đang được kiểm tra chứ không chỉ là mẫu được gửi đến phòng thí nghiệm nhiều tháng trước đó. Một ví dụ điển hình cho cấp độ này là găng tay chống cắt hiệu suất cao màu xám A5 cỡ 13, một mặt hàng cốt lõi trong dòng sản phẩm của chúng tôi. Trước khi khóa thông số kỹ thuật, người mua cũng nên hiểu sự khác biệt giữa thuật ngữ chống cắt và chống cắt, một chủ đề được đề cập trong hướng dẫn ngành .
 Găng tay chống cắt hiệu suất cao màu xám 13 thước A5 Găng tay dệt kim có họa tiết vải thiều này có lớp phủ xốp nitrile mang lại khả năng chống cắt theo tiêu chuẩn EN388 Cấp E, cân bằng độ linh hoạt, độ bám và khả năng chống mài mòn cho các nhiệm vụ chính xác và hậu cần. Xem sản phẩm →
Điểm kiểm soát chất lượng trên toàn bộ quy trình sản xuất
Kiểm soát chất lượng trong nhà máy sản xuất găng tay chống cắt phải là một chuỗi các cổng chứ không phải là một thử nghiệm cuối cùng duy nhất. Các điểm kiểm tra sau đây là mức tối thiểu để có một chuỗi cung ứng đáng tin cậy:
- Kiểm tra vật liệu đầu vào: xác minh loại sợi, chất phủ và hợp chất phủ theo thông số kỹ thuật mua hàng.
- Lấy mẫu quy trình dệt kim: đo trọng lượng găng tay và mật độ mũi khâu theo các khoảng thời gian cố định để phát hiện độ trôi của máy.
- Kiểm tra ứng dụng lớp phủ: theo dõi độ nhớt của bùn, thời gian nhúng và nhiệt độ đóng rắn.
- Kiểm tra khả năng chống cắt: chạy các mẫu sản xuất theo tiêu chuẩn liên quan theo lịch trình.
- Xác minh kích thước và đường may: kiểm tra chiều dài, kiểu vòng bít và bất kỳ cấu trúc đường may nào.
- Kiểm tra trực quan và đóng gói lần cuối: phân loại găng tay bị lỗi và xác nhận độ chính xác của nhãn.
Mỗi cổng phải có kế hoạch lấy mẫu xác định. Một nhà máy kiểm tra một cặp mỗi lô không thực hiện kiểm soát chất lượng; nó đang thực hiện một cử chỉ. Biểu đồ dưới đây cho thấy sự phân bố điển hình của các khuyết tật được quan sát thấy trong quá trình kiểm tra cuối cùng trong quá trình sản xuất găng tay có lớp phủ chống cắt.
- Lớp phủ voids 30%
- Độ lệch kích thước 25%
- Lỗi khâu hoặc đan 20%
- Ô nhiễm bề mặt 15%
- 10% khác
Chất lượng lớp phủ và hoàn thiện: Nửa sau của câu chuyện
Lớp phủ lòng bàn tay thường phân biệt một chiếc găng tay chỉ có khả năng chống cắt với một chiếc găng tay có thể đeo trong suốt ca làm việc. Thành phần hóa học của lớp phủ, độ nhớt, thời gian dừng và đặc tính xử lý đều ảnh hưởng đến độ bám, khả năng chống mài mòn và hiệu suất cắt đo được cuối cùng. Cuộc đánh giá phải xác minh rằng các thông số này được ghi lại cho từng sản phẩm và được ghi vào hồ sơ sản xuất.
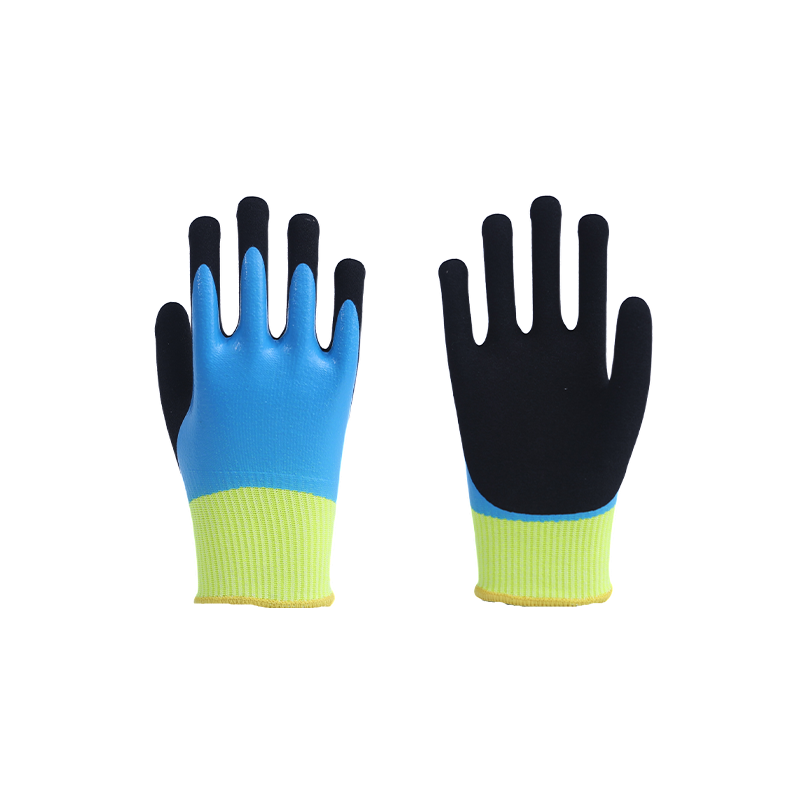
Đối với các ứng dụng kết hợp việc tiếp xúc với lưỡi dao với bề mặt gồ ghề hoặc các bộ phận dính dầu, chiến lược phủ sẽ thay đổi tính kinh tế của găng tay. Găng tay mài mòn ngâm hoàn toàn chống cắt của chúng tôi là một ví dụ có liên quan: sợi HPPE cơ bản cung cấp chỉ số cắt, trong khi lớp phủ mài mòn mang lại tuổi thọ mài mòn. Nếu ứng dụng lớp phủ không được kiểm soát, người mua sẽ thừa hưởng một chiếc găng tay không hoạt động sớm trong quá trình sử dụng.
 Găng tay mài mòn ngâm hoàn toàn chống cắt Găng tay phủ sương nhúng toàn bộ cỡ 15 thước kết hợp HPPE, sợi thủy tinh và polyester cho đường cắt A4 và khả năng chống mài mòn Cấp 4, phù hợp với việc xử lý bề mặt nhờn hoặc gồ ghề. Xem sản phẩm →
Kiểm tra nhà máy về găng tay chống cắt
- Nhãn liệt kê tiêu chuẩn chứng nhận mà không có báo cáo thử nghiệm phù hợp cho dây chuyền sản xuất thực tế.
- Không có khả năng truy xuất nguồn gốc lô: nhà máy không thể liên kết lô hoàn thiện với hồ sơ nguyên liệu đầu vào.
- Trạm kiểm tra không có tiêu chí đạt hoặc không đạt được xác định.
- Các thông số lớp phủ được điều chỉnh theo kinh nghiệm của người vận hành thay vì các cài đặt quy trình được ghi lại.
- Thiết bị kiểm tra cắt chưa từng được hiệu chuẩn hoặc thiếu hồ sơ hiệu chuẩn.
- Các câu trả lời khác nhau về tần suất lấy mẫu từ nhân viên bán hàng, sản xuất và chất lượng.
Một lá cờ đỏ duy nhất không nhất thiết loại bỏ một nhà máy, nhưng hai hoặc nhiều hơn phải được coi là tín hiệu cảnh báo rõ ràng.
Khi kiểm toán tiết lộ khả năng sản xuất tiên tiến
Người mua cần bảo vệ trên A5 thường tìm kiếm sợi composite, bảo vệ chống va đập hoặc gia cố lòng bàn tay nhiều lớp. Những công trình này làm tăng thêm độ phức tạp cho việc đan, đúc và kiểm tra. Cuộc kiểm toán nên xem xét cách nhà máy xử lý sự phức tạp đó vì nguyên tắc tương tự cũng áp dụng cho các sản phẩm đơn giản hơn.
Ví dụ, găng tay chống cắt A6 có khả năng hấp thụ sốc TPR yêu cầu một bước đúc và kiểm tra trực quan để căn chỉnh miếng đệm sau khi lắp ráp. Nếu một nhà máy thể hiện quá trình sản xuất được kiểm soát ở mức độ phức tạp này thì dây chuyền găng tay chống cắt cơ bản của nhà máy đó có thể sẽ tuân theo nguyên tắc chất lượng tương tự.
 Găng tay chống sốc TPR chống cắt A6 Với lớp lót 18 thước bằng sợi vonfram cho khả năng chống cắt A6, dải va đập TPR và đệm lòng bàn tay, chiếc găng tay này phù hợp với các hoạt động gia công kim loại và cứu hộ có rủi ro cao. Xem sản phẩm →
Kiểm toán không phải là sự kiện diễn ra một lần. Sau khi kiểm tra thành công, người mua và nhà máy phải thống nhất về tần suất lấy mẫu, tiêu chuẩn tài liệu và kênh liên lạc. Vòng kiểm soát chất lượng liên tục đó là điều biến một nhà máy tốt thành một nhà cung cấp đáng tin cậy.
Chúng tôi tuân theo nguyên tắc này trên các dây chuyền sản xuất của mình ở Giang Tô và hoan nghênh những người mua muốn tự mình xác minh quy trình. Nếu bạn có thắc mắc về quy trình kiểm tra của chúng tôi hoặc muốn thảo luận về kế hoạch kiểm tra, bạn có thể liên hệ với nhóm của chúng tôi thông qua trang liên hệ .
Câu hỏi thường gặp
Sự khác biệt giữa kiểm toán nhà máy và kiểm tra chất lượng là gì?
Cuộc kiểm toán đánh giá hệ thống tổng thể của nhà máy: thủ tục, tài liệu, truy xuất nguồn gốc và kiểm soát quy trình. Việc kiểm tra xác minh rằng một lô cụ thể đáp ứng các thông số kỹ thuật đã thỏa thuận. Cả hai đều cần thiết để tìm nguồn cung ứng găng tay chống cắt đáng tin cậy.
Nhà máy sản xuất găng tay chống cắt nên được kiểm tra thường xuyên như thế nào?
Tối thiểu mỗi năm một lần đối với nhà cung cấp đã có uy tín và trước đơn đặt hàng lớn đầu tiên đối với nhà cung cấp mới. Một sự thay đổi lớn về dây chuyền, việc mua lại hoặc tỷ lệ không tuân thủ cao sẽ kích hoạt một cuộc kiểm tra bổ sung.
Cuộc kiểm tra tại nhà máy có đảm bảo rằng mọi găng tay đều có khả năng chống cắt không?
Không có cuộc kiểm toán nào có thể đảm bảo cho từng đơn vị. Quá trình kiểm tra được thực hiện tốt sẽ giảm thiểu rủi ro bằng cách xác minh rằng quy trình sản xuất có đủ năng lực, thiết bị đã được hiệu chuẩn và kế hoạch lấy mẫu đủ mạnh để phát hiện sai sót trước khi vận chuyển.
Tôi nên chỉ định mức kháng cắt nào để xử lý kim loại?
Đối với kim loại tấm nhẹ và lắp ráp thông thường, A4 đến A5 là phạm vi phổ biến. Đối với việc dập mạnh, xử lý kính và các cạnh sắc nét, A6 trở lên là phù hợp hơn. Quá trình kiểm tra phải xác minh rằng phương pháp thử nghiệm của nhà máy phù hợp với mức mục tiêu của bạn.